专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
机箱机柜钣金加工是针对各类电子设备、电气系统的金属承载外壳定制化冷加工工艺,通过激光切割、数控折弯、精密焊接等工序,将金属板材加工成具备结构支撑、电磁屏蔽、防护防护功能的箱体类成品,广泛应用于工业自动化、通讯数据中心、新能源电控、医疗检测设备等领域。作为下游电子系统的“金属外衣”,机箱机柜钣金加工的精度、结构强度与外观品质,直接决定了内部核心电子元件的运行稳定性,是整个装备制造产业链中不可或缺的基础配套环节。
很多采购人员在对接机箱机柜钣金加工订单时,常陷入“只要外形尺寸对得上就是合格产品”的认知误区。实际上合格的机箱机柜,不仅要保证外部尺寸符合安装要求,内部的安装孔位公差、拼接缝隙均匀度、门板开合顺畅度、表面防护性能都有严格标准,任何一个环节管控不到位,都会导致后续整机装配时孔位错位、门板关合不严、防护等级不达标等问题,直接影响下游设备的交付进度。想要产出高品质的机箱机柜钣金成品,必须建立覆盖从前期图纸对接、板材选型到最终交付的全流程规范体系。
前期图纸评审是机箱机柜钣金加工的首要环节,不能拿到图纸就直接下料生产。一份合格的机箱机柜加工图纸,除了基础的外形尺寸标注外,还必须明确内部所有安装梁的孔位公差、门板的门锁铰链安装位置、不同拼接面的缝隙允许最大值、表面处理的等级要求、防护等级对应的密封槽尺寸。很多下游客户提供的图纸没有结合钣金工艺特性优化,比如把内部安装孔的位置度公差设置得过于严苛,或者折弯边的尺寸小于板材厚度的1.5倍,这类设计在实际加工中很难实现,强行生产只会导致零件报废。成熟的加工服务商,会在正式生产前组织工艺工程师做图纸评审,针对不合理的设计给出优化建议,在不影响机箱机柜使用性能的前提下,把加工难度调整到可控范围,从源头规避后续可能出现的质量问题。
板材选型直接决定了机箱机柜钣金加工成品的基础性能,不同应用场景要选用适配的板材类型。普通工业电控机柜、户外低压配电柜,优先选用SPCC冷轧钢板,性价比高、焊接性能优异,经过后续喷塑处理后能满足常规的防腐防护需求;数据中心的服务器机柜、精密电子设备机箱,推荐选用SGCC镀锌板,自带镀锌防锈层,后续表面处理的附着力更强,长期使用不易出现锈蚀脱落的问题;食品医药车间的工控机柜、户外海边环境使用的通讯机柜,优先选用304不锈钢板,防锈耐腐蚀性能优异,能在潮湿、多粉尘甚至有腐蚀性介质的环境下长期稳定运行;有轻量化需求的便携仪器机箱、新能源车载电控柜,可以选用6061铝合金板,整体重量仅为钢制机箱的1/3,同时能满足足够的结构强度要求。选型时还要严格把控板材的来料公差,机箱机柜钣金加工要求板材厚度公差控制在±0.03mm以内,避免后续折弯、拼接时出现板材厚度不均导致的缝隙不均问题。
高精度切割工序是机箱机柜钣金加工的基础环节,当前主流的加工模式都采用高功率光纤激光切割机完成下料。针对机箱机柜上密集的安装孔、散热孔、把手安装异形槽,激光切割能保证孔位的位置精度控制在±0.05mm以内,切口边缘无挂渣、无毛刺,不需要二次打磨就能进入下一道工序。加工时要根据板材的材质、厚度匹配对应的切割参数:加工2mm厚的冷轧钢板时,采用氧气作为辅助气体,保证切口断面平整无氧化层;加工不锈钢机箱零件时,选用高纯氮气作为辅助气体,避免切口边缘出现氧化变色,影响后续焊接和表面处理的品质。切割完成后要将所有零件平铺在大理石平台上做静置时效处理,释放切割过程中产生的局部热应力,避免后续折弯工序出现不规则变形。针对机箱机柜上大面积的通风散热孔,要提前规划合理的孔间距和排列方式,既要保证散热通风量,也要避免密集孔位导致板材局部刚性下降,机箱机柜使用过程中出现局部凹陷的问题。
数控折弯工序是决定机箱机柜钣金加工成型精度的核心环节。机箱机柜的零件普遍折弯边多、拼接配合面多,折弯精度直接决定了后续箱体组装的缝隙均匀度。加工时要选用配备自动挠度补偿功能的高精度数控折弯机,保证长尺寸侧板的整段折弯角度均匀一致,不会出现两端角度达标、中间位置“塌腰”的问题。针对机箱机柜的门框零件,要严格控制折弯边的尺寸公差,保证门板和门框的配合间隙均匀控制在1mm以内,后续安装密封胶条后,能轻松达到对应的IP防护等级要求。针对内部的安装横梁、导轨支撑梁零件,折弯后要严格校验折弯边的平行度,保证后续安装服务器导轨、电子元件时,所有孔位能顺利对齐,不需要人工二次扩孔修配。很多经验丰富的工艺人员,会针对机箱机柜的批量零件,提前制作专用的折弯定位工装,保证每一件零件的折弯位置完全统一,从根本上避免批次间的尺寸偏差。
机箱机柜钣金加工的焊接与组装工序,直接决定了成品的结构强度和外观一致性。普通的手工点焊很难满足高品质机箱的焊接要求,当前主流工艺采用机器人脉冲氩弧焊,焊接热影响区小,零件焊接后的变形量可以控制在0.1mm以内,几乎不需要后续大量的打磨矫正。焊接机箱机柜的拼接缝隙时,要采用满焊工艺,保证箱体的拼接位置完全密封,后续做防水防尘测试时不会出现泄漏。焊接完成后要对所有焊缝做精细打磨,把焊疤完全打磨至与周围母材齐平,整个机箱外表面看不到明显的焊缝痕迹。组装环节要在平整的专用组装工装上完成,用夹具把所有侧板、门板、横梁完全固定后再锁紧连接螺丝,避免组装过程中箱体出现扭曲形变,保证机箱机柜的整体对角线误差控制在0.5mm以内,不会出现箱体歪斜、门板开合卡顿的问题。
最后的表面处理与终检环节,是机箱机柜钣金加工品质的最后一道防线。常规的钢制机箱机柜优先选用静电喷塑工艺,塑粉厚度控制在60μm-80μm,涂层附着力强、耐刮擦性能好,能长期抵御户外粉尘、雨水的侵蚀;不锈钢机箱机柜可以选用拉丝+钝化的表面处理工艺,表面质感细腻,同时具备优异的防锈性能;铝合金机箱可以选用阳极氧化工艺,根据客户需求定制不同的颜色,同时提升零件表面的硬度和耐磨性能。表面处理前必须完成彻底的除油、除锈、磷化处理,避免后续喷塑涂层出现脱落、色差的问题。终检环节要对照图纸完成全项目检测:校验所有安装孔位的位置精度、测试门板的开合顺畅度、检查所有拼接缝隙的均匀度、测试门锁铰链的使用寿命,有防水要求的机箱机柜还要做喷淋防水测试,所有指标完全达标后,用珍珠棉单独包装交付,避免运输过程中表面出现划痕磕碰。
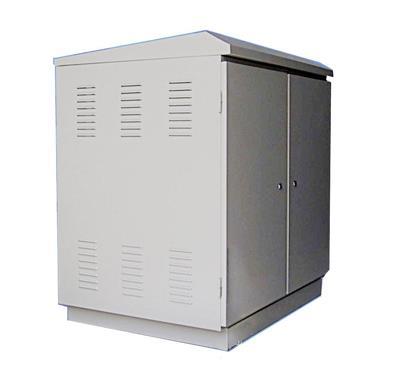
在青岛本地选择机箱机柜钣金加工服务商时,优先选择有完整全流程加工能力的厂商,能自主完成切割、折弯、焊接、表面处理所有工序,避免工序外发导致的品质标准不统一、交期不可控的问题。成熟的服务商还能针对客户的使用场景,提供电磁屏蔽、散热优化、防护等级升级的定制化建议,帮助客户打造性能更优异的机箱机柜产品。
