专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
金属钣金加工是针对6mm以下金属薄板开展的综合性冷成型工艺,通过剪切、冲压、激光切割、折弯、焊接、表面处理等多道工序,将金属板材加工成各类具备特定功能的结构件,是现代制造业中应用最广泛的基础加工工艺之一。从日常家电的外壳、建筑装饰金属构件,到高端装备的精密机架、半导体设备的防护腔体,几乎所有工业领域都能看到金属钣金加工的成品应用。在青岛的制造产业体系中,金属钣金加工作为核心配套环节,直接支撑了家电、轨道交通、新能源、自动化装备等千亿级产业集群的稳定运行,其工艺水平的高低,直接影响下游整机产品的品质与市场竞争力。
很多人对金属钣金加工的认知还停留在“铁皮折弯”的粗浅印象里,实际上现代金属钣金加工早已发展成一个高度专业化、精细化的工艺体系,不同的细分工艺适配完全不同的应用场景,想要产出高品质的金属钣金成品,必须建立覆盖从前期工艺选型、原材料管控到最终交付的全流程质量管控体系。如果在项目初期选错了加工工艺,或者某一个环节的细节管控不到位,很容易出现零件精度不达标、结构强度不足、表面品质不合格等问题,最终导致零件报废,耽误项目整体进度。
金属钣金加工的核心工艺可以根据成型方式的不同,分为几大主流类别,不同工艺的适配场景、精度等级、加工成本差异极大。第一类是传统冲压工艺,依靠压力机和专属模具对金属板材完成一次性冲压成型,生产速度极快,批量生产的单件成本极低,非常适合结构简单、需求量极大的标准件零件,比如家电外壳、五金配件、普通通风管道构件等。但这类工艺的前期模具成本很高,生产柔性很差,一旦零件的结构尺寸有调整,就需要重新开模,完全无法适配小批量、定制化的订单需求。第二类是数控激光切割工艺,这是当前金属钣金加工中应用最广泛的下料工艺,依靠高能量密度的激光束烧蚀板材,能快速切割出任意复杂的异形轮廓,加工精度可以稳定控制在±0.05mm,不需要开模就能快速完成零件下料,适配从几件到数千件的各类订单,是当前定制化金属钣金加工的核心基础工艺。第三类是数控折弯工艺,通过数控折弯机的精准压力控制,将平板金属板材折弯成预设角度的立体结构,当前主流的高精度数控折弯机可以把折弯角度公差控制在±0.1°以内,能完成各类复杂多折弯边零件的成型,是金属钣金加工从二维板材转向三维零件的核心工序。第四类是柔性数控冲床工艺,通过多工位的数控冲头组合,在金属板材上完成各类密集孔、百叶窗、凸包等特殊结构的成型,加工效率远高于激光切割,适合带有大量规则冲孔的机箱机柜、散热类钣金零件的加工。
金属钣金加工的原材料管控,是整个质量管控体系的源头环节,很多后续出现的质量问题,根源都来自于原材料选型或者来料检验不到位。不同材质的金属板材,物理特性差异极大,适配完全不同的使用场景:冷轧钢板性价比高、焊接性能好,是普通设备机架、防护罩的首选材料;304/316不锈钢板防锈耐腐蚀性能优异,多用于食品机械、医疗设备、户外长期使用的钣金构件;5052/6061铝合金板重量轻、导热性好,适配新能源设备、通讯设备、便携仪器的轻量化钣金零件;镀锌钢板自带镀锌防锈层,后续表面处理的附着力强,广泛应用于电控机柜、建筑装饰类钣金产品。选型时不能只看材料的采购价格,还要结合零件的使用环境、承重要求、防腐等级综合判断。同时要建立严格的来料检验制度,每一批次板材到货后,都要抽样检测板材的实际厚度、材质成分、表面平整度,坚决杜绝使用厚度公差超标、表面带有砂眼、裂纹的不合格板材,从源头上避免后续加工过程中出现各类质量隐患。
切割下料环节的工艺管控,直接决定了金属钣金零件的基础精度上限。不同的切割工艺要对应不同的管控标准:使用数控冲床加工零件时,要提前规划合理的冲切路径,避免连续在同一位置冲孔导致板材局部受力变形,针对带有凸包、百叶窗这类特殊成型结构的零件,要提前安排成型工序的先后顺序,避免后续冲切动作破坏已经成型的特殊结构。使用激光切割机加工零件时,要根据板材的材质、厚度精准调试切割参数:加工1mm以下的超薄不锈钢薄板时,采用脉冲切割模式降低热输入,避免板材受热烧蚀变形;加工20mm以上的厚钢板时,调整辅助气体压力和切割速度,保证切口垂直度误差控制在0.03mm以内,切口边缘无挂渣、无明显氧化层。切割完成后不能直接将零件堆叠放置,要将所有零件平铺在平整的平台上做静置时效处理,释放切割过程中产生的局部热应力,确认板材没有出现微变形后,再进入下一道工序。
折弯成型环节是金属钣金加工中最考验工艺沉淀的工序,也是最容易出现批量质量问题的环节。加工前要根据板材的材质、厚度选择对应的折弯模具,下模的V槽宽度按照板材厚度的6-8倍选择,既能保证折弯角度稳定,又能避免在零件表面留下明显的压痕。不同材质的板材回弹系数差异极大,304不锈钢的回弹量比普通冷轧钢板大30%左右,铝合金的回弹特性又和前两者完全不同,折弯编程阶段要提前在系统中输入对应的回弹补偿量,避免折弯完成后零件角度出现偏差。针对长度超过2米的长尺寸钣金零件,要开启折弯机的自动挠度补偿功能,保证整段折弯线的角度完全均匀,不会出现中间位置角度不达标的“塌腰”问题。折弯完成后要执行首件校验制度,用高精度数显角度尺、游标卡尺确认零件的角度、折弯边尺寸完全符合图纸要求后,再启动批量生产,每加工20件做一次中途抽检,避免模具出现磨损后导致零件尺寸出现系统性偏差。
焊接与后处理环节,直接决定了金属钣金零件的结构强度和外观品质。针对不同的零件场景,要选用适配的焊接工艺:普通厚板机架类零件选用二氧化碳气体保护焊,焊接效率高、结构强度好;不锈钢外观类钣金零件选用脉冲氩弧焊,焊缝平整美观,后续经过简单打磨就能看不到明显痕迹;高精度超薄板零件选用激光冷焊接,热影响区极小,几乎不会产生焊接变形。焊接前要用专用工装夹具将零件完全固定,采用分段交错的焊接顺序,避免局部热量集中导致板材出现翘曲变形。焊接完成后要对所有焊缝做打磨、去毛刺处理,根据零件的使用需求开展对应的表面处理:普通钢制零件可以选用静电喷塑工艺,涂层厚度均匀、耐刮擦性能好;不锈钢零件可以选用拉丝、镜面抛光工艺,提升表面质感和防锈能力;铝合金零件可以选用阳极氧化工艺,在表面生成致密的氧化膜,提升零件的硬度和耐腐蚀性能。表面处理前必须完成彻底的除油、除锈、磷化处理,避免后续涂层出现脱落、色差的问题。
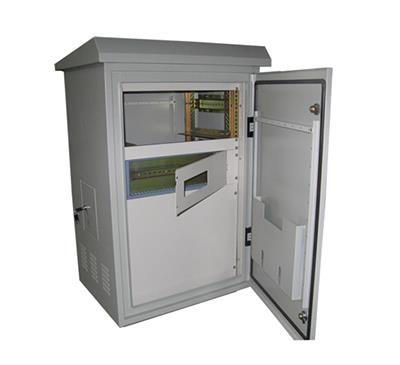
终检环节是金属钣金加工品质管控的最后一道防线,所有零件加工完成后,要对照图纸逐一校验外形尺寸、孔位公差、外观质量,高精度零件还要使用二次元、三坐标测量仪完成全尺寸检测,所有指标完全达标后才能打包交付。在青岛本地选择金属钣金加工服务商时,优先选择能自主完成全流程工序的厂商,这类服务商能统一所有环节的品质标准,有效避免工序外发带来的品质波动和交期延误问题,能为下游客户提供更稳定的加工服务。
